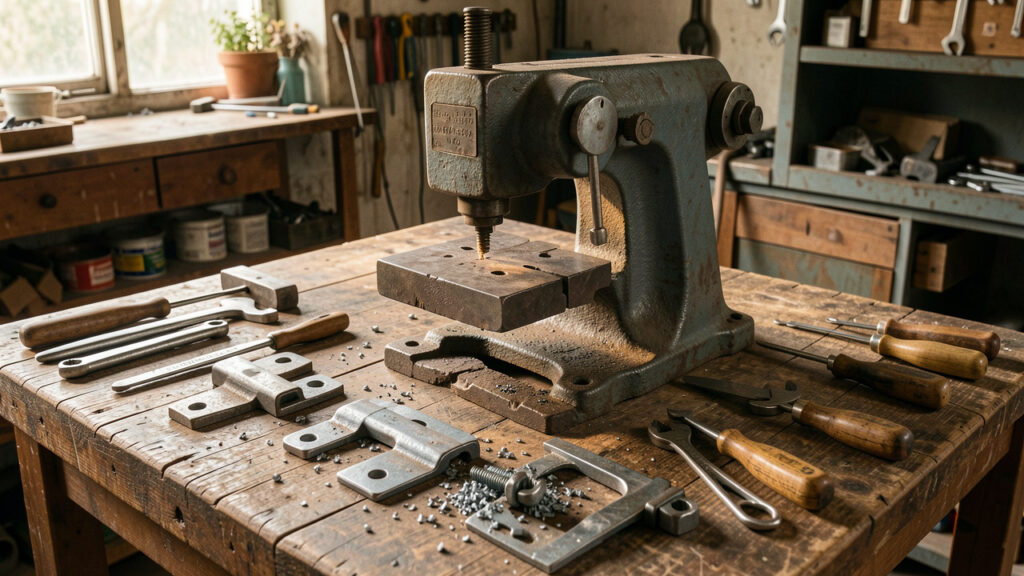
Une presse d’atelier applique un effort contrôlé sur une pièce grâce à un vérin hydraulique. Elle redresse un fer plat, emmanche une bague, extrait un axe grippé ou plie légèrement une patte de fixation. Pour un portail, une remorque, un abri de jardin ou une structure métallique, elle évite souvent de remplacer une pièce encore saine.
Son travail complète la découpe, le perçage et la soudure. La presse ne sert pas à former au hasard : elle reprend une pièce à froid, avec des appuis stables et une force adaptée. Un mauvais calage peut tordre la pièce, la faire glisser ou la projeter.
Suivez les contrôles avant chaque mise en pression ↓
Les travaux qu’une presse d’atelier réalise dehors
Sur un portail battant, la presse aide à remettre à plat une équerre déformée ou à extraire un gond monté serré. Elle permet aussi d’ajuster les pattes qui recevront une traverse, un verrou ou une roue de portail. Travaillez par pressions courtes, en contrôlant souvent l’alignement avec une règle métallique.
Pour les équipements de jardin, elle remet en forme les supports de roue d’une brouette, les ferrures d’un banc ou les platines d’un abri. Elle chasse aussi des roulements, des silentblocs et des bagues sur les petites pièces mécaniques. Une pièce rouillée doit être brossée afin de voir les fissures avant toute reprise.
La presse peut cintrer un fer plat ou un tube à condition d’employer une matrice adaptée. Pour une courbure propre, la pièce repose sur deux appuis et le poinçon pousse au centre. Pour fabriquer des éléments aux cotes précises, la préparation par découpe plasma des pièces métalliques facilite le travail avant mise en forme.
Choisir la force et le bâti adaptés
Une presse de 12 à 20 tonnes couvre l’entretien courant : extraction de petits roulements, redressage de ferrures et assemblage de pièces de faible section. Un bâti en H avec table réglable donne un bon accès aux éléments longs. Comptez souvent 150 à 350 € pour un modèle manuel d’entrée de gamme correctement équipé.
Les presses de 30 à 50 tonnes conviennent aux axes plus serrés, aux essieux légers et aux pièces épaisses. Leur prix débute généralement autour de 500 € et augmente avec le vérin mobile, le treuil de table et le manomètre. Au-delà, le poids, l’encombrement et la stabilité du sol deviennent des critères de premier rang.
- Vérin mobile : il se décale latéralement pour travailler hors du centre.
- Manomètre : il indique la pression exercée et aide à répéter une opération.
- Retour du piston : les ressorts suffisent pour de petits travaux ; un retour hydraulique accélère les séries.
- Table réglable : elle réduit la course à vide et place la pièce à bonne hauteur.
La force annoncée ne remplace pas la rigidité. Vérifiez les soudures du bâti, le jeu de la table, l’état du flexible et la fixation du vérin. Une presse doit rester posée sur un sol plan et résistant, avec un espace libre devant et autour de la zone de travail.
Préparer la pièce avant le pressage
Mesurez la déformation et repérez l’endroit où la force doit agir. Retirez peinture écaillée, terre et graisse, puis contrôlez les soudures et les zones corrodées. Une fissure dans une patte, une charnière ou une platine impose en général son remplacement ou une réparation par soudage adaptée.
Pour redresser une équerre, posez-la sur deux cales identiques et placez le poinçon au point haut de la déformation. Montez lentement en pression, relâchez, puis mesurez. Le métal revient légèrement en arrière : corrigez en plusieurs passes plutôt que de forcer d’un seul coup.
- Centrez la charge entre les montants du bâti.
- Utilisez des cales, Vés ou matrices qui ne peuvent pas basculer.
- Gardez vos mains hors de l’axe du vérin avant de pomper.
- Relâchez la pression avant tout réglage des appuis.
- Mesurer la déformation et repérer la zone d’effort
- Retirer la peinture écaillée, la terre et la graisse
- Contrôler les soudures et les zones corrodées
- Remplacer ou faire réparer toute pièce fissurée
- Poser l’équerre sur deux cales identiques
- Placer le poinçon au point haut de la déformation
- Centrer la charge entre les montants du bâti
- Utiliser des cales, Vés ou matrices stables
- Garder les mains hors de l’axe du vérin
- Relâcher la pression avant de régler les appuis
Sécurité : les gestes qui évitent l’accident
Les cales de fortune, douilles fendues, vis et pièces empilées sont à proscrire. Sous charge, elles peuvent éclater ou partir de côté. Utilisez des accessoires prévus pour le pressage, en acier sain, et protégez la zone avec un écran transparent adapté quand la forme de la pièce crée un risque de projection.
Portez des lunettes de protection et des chaussures de sécurité. Les gants protègent lors de la manutention, mais ils ne doivent jamais approcher d’une pièce en mouvement sous le vérin. Ne chauffez pas une pièce sous pression : la dilatation modifie l’effort et rend le comportement du métal difficile à maîtriser.
Presse d’atelier : ce qu’il faut retenir
Une presse d’atelier devient rentable dès lors que vos extérieurs comportent portails, châssis, outils roulants ou structures métalliques à entretenir. Choisissez une capacité cohérente avec vos pièces, un bâti rigide et des appuis adaptés. La précision vient surtout du calage, des contrôles successifs et d’une montée en pression lente.
Les opérations de formage gagnent à être préparées avec les bons outils. Une plieuse pour pièces métalliques donne des angles réguliers, tandis qu’un poste MIG pour les structures extérieures assemble les éléments après ajustement. La presse intervient alors au bon moment : pour corriger, emmancher et fiabiliser chaque liaison.