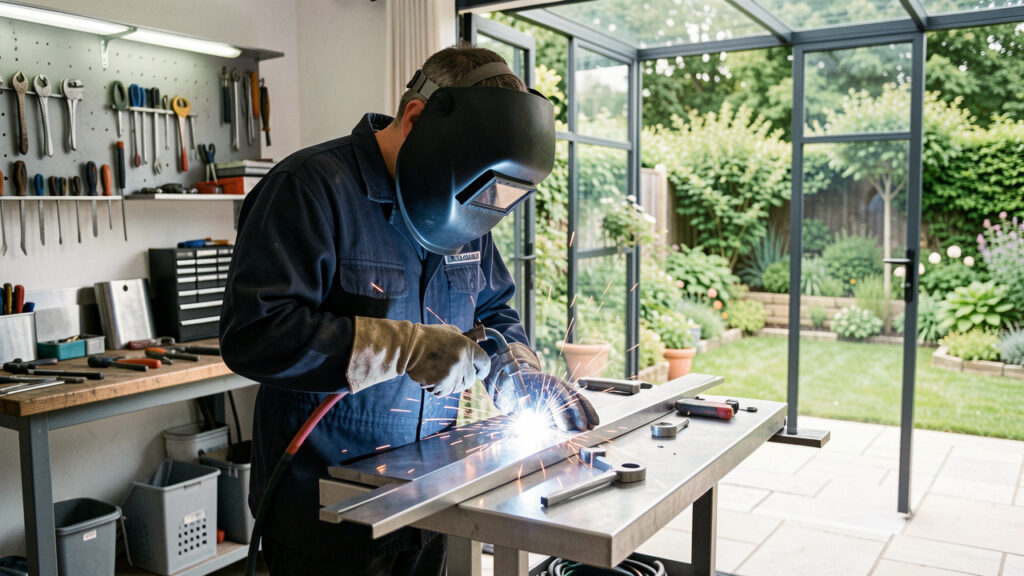
Un poste TIG permet de réaliser des soudures fines, propres et durables sur l’acier et l’inox. Il convient aux portails, cadres de jardinières, traverses de pergola, habillages métalliques et petites réparations de mobilier extérieur. Son arc stable limite les projections et donne un cordon facile à contrôler.
Le procédé demande toutefois une préparation soignée et une bonne protection contre le vent. Le gaz inerte, généralement l’argon, protège le bain de fusion : une rafale suffit à rendre une soudure poreuse et fragile. Travaillez sous abri sec ou installez des écrans coupe-vent autour de la zone.
À quels travaux un poste TIG répond-il ?
Le TIG soude les pièces fines avec précision, dès environ 1 mm d’épaisseur si les bords sont bien ajustés. Il est adapté aux tubes carrés d’un portillon, aux plats acier d’un garde-corps décoratif, aux cornières, ainsi qu’aux assemblages inox visibles. Une électrode de tungstène crée l’arc sans fondre dans le joint.
Pour les éléments extérieurs, le TIG donne un bon résultat lorsque l’aspect du cordon compte. Vous pouvez souder sans métal d’apport sur certains assemblages bord à bord, ou ajouter une baguette adaptée pour combler un léger jeu et renforcer le joint. Un jeu trop large reste un défaut de préparation, pas un problème à masquer avec du métal d’apport.
Les profilés épais, les platines rouillées ou les réparations rapides sur acier de chantier se prêtent souvent mieux au procédé MMA à l’électrode enrobée. Consultez aussi ce guide sur le choix d’un poste à souder selon les travaux de chantier pour comparer les procédés.
Choisir un poste TIG pour l’acier, l’inox ou l’aluminium
TIG DC : le choix courant pour acier et inox
Un poste TIG DC, en courant continu, couvre la majorité des fabrications en acier doux et inox. Une intensité maximale de 160 à 200 A suffit pour assembler des tubes et plats de 1 à 5 mm, à condition de préparer les chanfreins sur les fortes sections. Prévoyez une fonction d’amorçage haute fréquence pour démarrer sans toucher la pièce.
Regardez le facteur de marche, soit le temps de soudage autorisé sur un cycle de dix minutes à une intensité donnée. Pour un usage régulier, visez au moins 35 à 60 % à 160 A. Un modèle équipé aussi du mode MMA reste pratique pour les réparations moins fines.
TIG AC/DC : indispensable pour l’aluminium
L’aluminium exige un poste AC/DC, capable de fonctionner en courant alternatif. Ce courant aide à casser la couche d’oxyde d’aluminium, qui fond à une température bien plus haute que le métal situé dessous. Un TIG DC ne permet pas de souder correctement une main courante ou un cadre en aluminium.
Un poste TIG DC d’atelier coûte souvent entre 400 et 900 € hors bouteille et accessoires. Comptez couramment 900 à 2 000 € pour un AC/DC fiable destiné aux travaux d’aluminium. Ajoutez la torche, le détendeur-débitmètre, les consommables et la location ou l’achat de la bouteille d’argon.
Préparer les pièces avant de souder
La qualité du joint se joue avant l’allumage de l’arc. Décapez la peinture, la rouille, la galvanisation et les traces de graisse sur au moins 15 mm de chaque côté. Une meuleuse ou un disque à lamelles convient à l’acier ; réservez brosses et abrasifs propres à l’inox pour éviter toute contamination ferreuse.
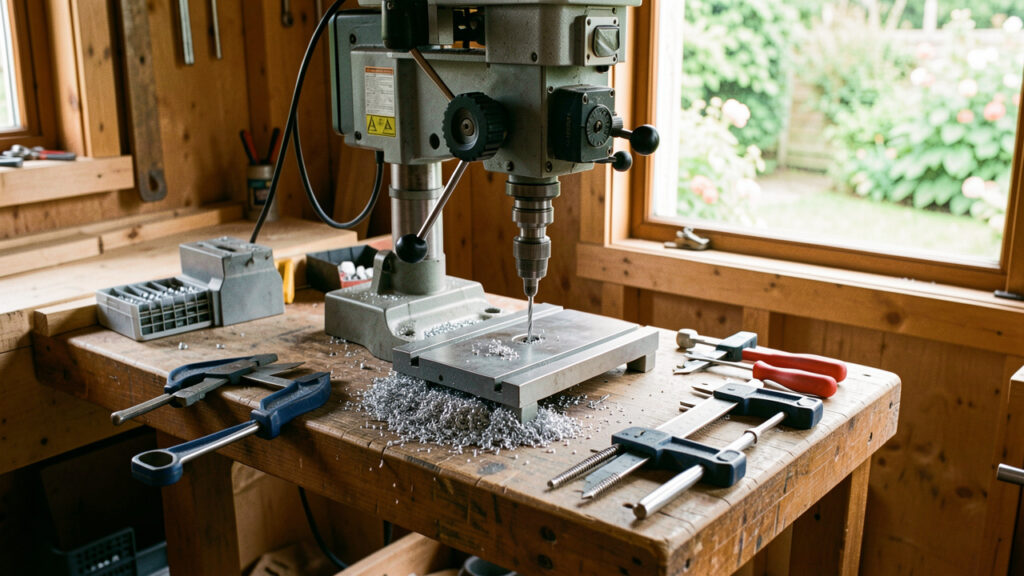
Coupez les tubes d’équerre, ébavurez-les et maintenez-les avec des serre-joints ou des aimants de soudage. Une perceuse à colonne pour préparer les pièces métalliques aide à percer les platines avec des trous réguliers avant l’assemblage. Contrôlez les diagonales d’un cadre : deux diagonales égales confirment son équerrage.
- Pointez chaque angle avec de petits points de soudure.
- Vérifiez l’équerrage et corrigez tant que les points sont courts.
- Soudez en alternant les côtés opposés pour limiter le voilement.
- Laissez refroidir entre deux longues passes sur un tube mince.
Régler le poste TIG sans brûler les tubes
Pour un tube acier de 2 mm, démarrez autour de 60 à 80 A avec une électrode tungstène de 1,6 mm, puis ajustez pendant les essais. Utilisez une baguette d’apport de diamètre 1,6 mm si le joint le demande. L’objectif est d’obtenir un bain étroit et brillant, sans creuser les bords.
Réglez le débit d’argon entre 6 et 9 litres par minute dans un atelier sans courant d’air. Un débit excessif peut créer des turbulences et aspirer l’air ambiant. Gardez la buse près du bain, avec une sortie de tungstène courte, puis maintenez le gaz quelques secondes après l’arrêt de l’arc pour protéger le cordon chaud.
Sécurité : les règles à tenir sur un chantier extérieur
Le rayonnement de l’arc brûle les yeux et la peau en quelques instants. Portez une cagoule à teinte automatique adaptée au TIG, des gants cuir souples, des vêtements coton ou cuir couvrants et des chaussures de sécurité. Les recommandations de prévention sur le soudage sont détaillées par l’INRS.
Éloignez bois, feuilles sèches, solvants, bâches et bouteilles de gaz de la zone chaude. Fixez la bouteille d’argon verticalement sur un chariot, fermez son robinet après usage et ne soudez jamais dans un espace peu ventilé. Les fumées issues de peintures, galvanisation ou traitements de surface imposent un décapage complet et une aspiration adaptée.
Poste TIG : une fabrication durable commence par la finition
Après refroidissement, brossez le cordon et inspectez-le sur toute sa longueur. Recherchez les cratères en fin de passe, les porosités, les manques de fusion et les zones brûlées. Une soudure de portail ou de garde-corps doit supporter les efforts prévus ; en cas de doute sur une pièce porteuse ou de protection contre les chutes, faites valider le projet par un professionnel.
Sur acier brut, dégraissez puis appliquez rapidement un primaire anticorrosion suivi d’une peinture extérieure. Traitez aussi les extrémités de tubes : un bouchon soudé ou un capuchon évite que l’eau stagne à l’intérieur. Cette finition protège autant la fabrication que le cordon TIG lui-même.