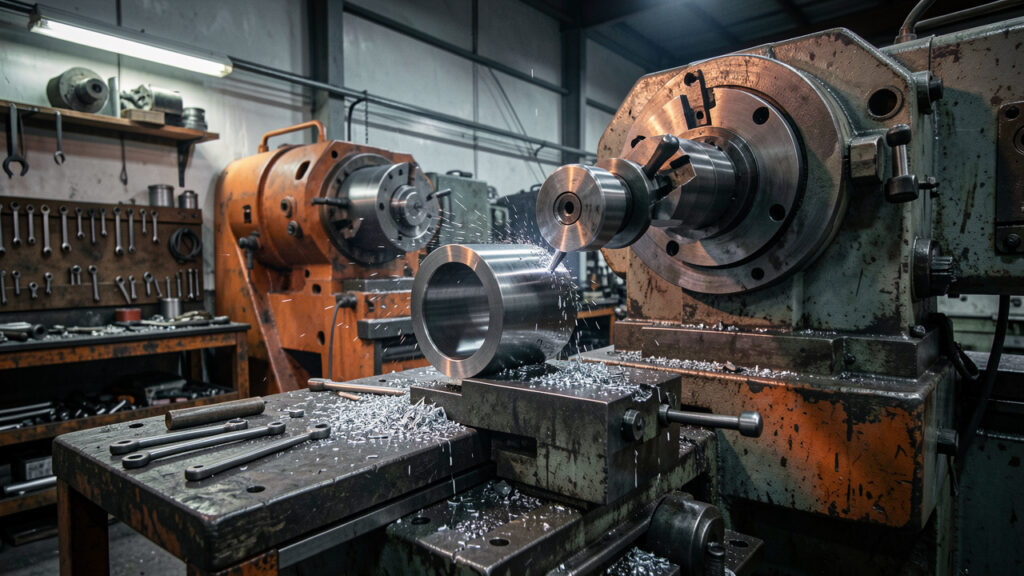
Un tour à métaux usine une pièce en rotation avec un outil coupant. Cette machine produit des formes cylindriques précises : axes, bagues, entretoises, douilles, portées de roulement ou vis spéciales. Sur un équipement de chantier, ces petites pièces conditionnent souvent la disponibilité d’une benne, d’un godet ou d’une remorque.
L’usinage évite l’immobilisation liée à une pièce introuvable ou livrée avec délai. Il sert aussi à remettre une cote juste après une usure, à condition de diagnostiquer la cause : jeu, défaut de graissage, corrosion, surcharge ou mauvais alignement.
Ce qu’un tour à métaux peut produire pour le chantier
Le travail le plus courant consiste à tourner un axe. L’opérateur part d’un rond d’acier, le serre dans un mandrin ou le soutient entre pointes, puis réalise les diamètres, épaulements et chanfreins. Un épaulement est une marche usinée qui positionne une roue, une bague ou un roulement.
Une bague d’usure est une autre réparation fréquente. Elle prend le jeu entre un axe et son logement sur une articulation. On usine son diamètre extérieur pour un montage serré dans l’alésage, puis son diamètre intérieur pour laisser le jeu de fonctionnement requis avec l’axe.
- Axes de galets, de roues jockey et de rouleaux ;
- Entretoises pour bras, timons et supports ;
- Douilles de pivot ou bagues de guidage ;
- Portées destinées à recevoir un roulement ;
- Filetages extérieurs ou intérieurs pour écrous et raccords mécaniques.
Le tour complète les autres procédés d’atelier. Une pièce peut être débitée avant usinage, percée, puis soudée sur un ensemble. Pour une réparation durable, la soudure doit être préparée et contrôlée : consultez les règles de base d’un poste TIG pour réparer des éléments métalliques avant d’assembler une pièce sollicitée.
Réparer un axe ou une bague : la méthode qui évite l’à-peu-près
Mesurez d’abord la pièce et son environnement. Un pied à coulisse donne une lecture au dixième de millimètre ; un micromètre est préférable pour une portée de roulement ou un axe de précision. Relevez plusieurs diamètres sur la longueur afin de repérer une ovalisation ou une conicité.
Contrôlez aussi l’alésage, les faces d’appui et la rectitude de l’axe. Un axe neuf monté dans un logement ovalisé ne supprimera pas le jeu. Sur une articulation très usée, l’alésage peut nécessiter un réalésage, puis la pose d’une bague adaptée.
- Identifier la fonction de la pièce et les efforts qu’elle reçoit.
- Choisir la nuance d’acier selon l’usage et l’assemblage prévu.
- Prévoir une surépaisseur pour l’ébauche, puis finir aux cotes.
- Usiner, ébavurer et contrôler chaque diamètre avant démontage.
- Monter à blanc, graisser et vérifier l’absence de point dur.
Ne copiez pas systématiquement une pièce cassée : elle peut avoir échoué parce qu’elle était sous-dimensionnée. Un axe de vérin, de flèche ou d’attelage relève d’un calcul de résistance et d’une procédure de réparation validée par le constructeur. Toute pièce liée au freinage, au levage ou à la retenue d’une charge exige l’avis d’un professionnel qualifié.
Choisir le bon tour selon les pièces à usiner
Un tour d’établi convient aux entretoises, petites bagues et axes courts. Vérifiez trois données : le diamètre admissible au-dessus du banc, l’entre-pointes, qui limite la longueur de pièce, et l’alésage de broche. Une broche plus large facilite le passage de barres de diamètre important.
Pour des axes de remorque ou des pièces longues, un tour conventionnel sur bâti apporte une meilleure capacité et plus de rigidité. La rigidité limite les vibrations, améliore l’état de surface et réduit le risque de casser l’outil. Une machine triphasée demande une alimentation électrique compatible ou un équipement adapté.
Les prix varient fortement selon l’état et l’équipement. Comptez environ 1 000 à 3 000 € pour un petit tour d’établi sérieux, puis plusieurs milliers d’euros pour un modèle d’atelier avec outillage. Prévoyez le budget des mandrins, porte-outils, forets, alésoirs, comparateur et instruments de mesure : ils déterminent la qualité du résultat.
Réglages d’usinage et sécurité autour de la broche
La vitesse de rotation dépend du diamètre, de la matière et de l’outil. Un grand diamètre tourne moins vite qu’une petite pièce afin de garder une vitesse de coupe cohérente. Commencez avec une avance modérée et une faible profondeur de passe, puis ajustez en observant le copeau et l’échauffement.
Serrez la pièce sur une longueur suffisante et soutenez un axe long avec la contre-pointe ou une lunette. Retirez la clé de mandrin avant toute mise en marche. Gardez les mains loin de la pièce tournante et arrêtez totalement la machine avant de mesurer ou retirer les copeaux.
Pas de gants près d’une pièce en rotation : ils peuvent être happés. Portez des lunettes de protection, attachez les cheveux et évitez manches, cordons et bijoux flottants.
Un carter, un arrêt d’urgence accessible et un espace dégagé font partie du poste. Les obligations de sécurité des équipements de travail sont consultables sur Légifrance. Formez chaque utilisateur aux réglages, au serrage et à l’arrêt de la machine avant de lui confier une réparation.
Tour à métaux : garder les équipements disponibles
Le tour à métaux donne une réponse précise aux usures mécaniques répétées : mesurer, usiner, contrôler et remonter. Il réduit les délais sur les axes, bagues et entretoises courantes, sans improviser sur les organes de sécurité.
Conservez un relevé des cotes, de la nuance d’acier et de la date de pose pour chaque pièce refaite. Ce suivi aide à planifier le graissage et à repérer un défaut qui revient. Une réparation tracée rend le prochain arrêt plus court et plus sûr.